Täyteaineita käytetään laajalti tyydyttymättömässä polyesterihartsissa käsittelykäyttäytymisen hallitsemiseksi, tuotteen suorituskyvyn muuttamiseen ja materiaalikustannusten vähentämiseen. Yleisiä täyteaineita ovat kalsiumkarbonaatti, piidioksidi, kvartsi, alumiinioksiditrihydraatti, talkki, savi ja lasimikropallot.
Täyteaineen lisääminen ei kuitenkaan aina tuota parempaa koostumusta. Liiallinen määrä voi vaikeuttaa hartsin sekoittumista, vähentää virtausta, pidättää ilmaa, häiritä lasikuidun kastumista ja heikentää lopputuotetta.
Oikean täyteaineen tulee tasapainottaa kolme tärkeää tekijää: viskositeetti, mekaaninen suorituskyky ja kokonaistuotantokustannukset. Tässä artikkelissa kerrotaan, kuinka täyteaineet vaikuttavat kuhunkin näistä ominaisuuksista ja kuinka valmistajat voivat määrittää sopivan täyteainemäärän.
Mitä ovat täyteaineet tyydyttymättömässä polyesterihartsissa?
Täyteaineet ovat kiinteitä hiukkasia, jotka on dispergoitu nestemäiseen hartsiin ennen valua tai muovausta. Valitusta materiaalista riippuen niitä voidaan käyttää:
Vähennä hartsin kulutusta
Lisää viskositeettia
Paranna jäykkyyttä tai kovuutta
Hallitse kovettumisen kutistumista
Paranna mittojen vakautta
Muuta tiheyttä
Tukee paloa hidastavaa suorituskykyä
Paranna pinnan ulkonäköä
Täyteaineita ei pidä sekoittaa vahvistaviin kuituihin. Lasikuidut kantavat ensisijaisesti rakenteellisia kuormia, kun taas mineraalitäyteaineet muuttavat yleensä prosessointia, kustannuksia, mittapysyvyyttä tai valittuja fysikaalisia ominaisuuksia.
SMC- ja BMC-sovelluksissa täydellinen muovausmassa voi sisältää tyydyttymätöntä polyesterihartsia, täyteaineita, lasikuituja, pigmenttejä, initiaattoreita, irrotusaineita, sakeuttajia ja muita lisäaineita.
Yleiset täyteaineet ja niiden vaikutukset
| Täyteaine |
Vaikutus viskositeettiin |
Mahdollinen vaikutus suorituskykyyn |
Kustannusarvio |
| Kalsiumkarbonaatti |
Lisääntyy latauksen myötä |
Voi parantaa kovuutta ja mittojen hallintaa |
Käytetään yleisesti hartsin kulutuksen vähentämiseen |
| Piidioksidi tai kvartsi |
Saattaa kasvaa merkittävästi |
Voi parantaa kovuutta ja puristusominaisuuksia |
Riippuu hiukkaskoosta ja puhtaudesta |
| Alumiinioksiditrihydraatti |
Yleensä lisää viskositeettia |
Voi tukea paloa hidastavaa suorituskykyä |
Toiminnallinen arvo voi oikeuttaa korkeammat kustannukset |
| Talkki |
Muokkaa virtausta ja reologiaa |
Voi parantaa jäykkyyttä ja vakautta |
Usein suhteellisen taloudellinen |
| Onttoja mikropalloja |
Voi lisätä viskositeettia |
Pienennä tiheyttä, mutta voi heikentää joitain vahvuuksia |
Korkeampi hinta voidaan kompensoida painonsäästöllä |
Taulukossa esitetyt vaikutukset ovat yleisiä suuntauksia. Todelliset tulokset riippuvat hiukkaskoosta, muodosta, pinta-alasta, lataustasosta, dispersiosta ja yhteensopivuudesta hartsin kanssa.
Kuinka täyteaineet vaikuttavat viskositeettiin
Viskositeetti on yleensä ensimmäinen ominaisuus, joka muuttuu täyteaineen lisäämisen jälkeen tyydyttymättömään polyesterihartsiin.
Kiinteät hiukkaset rajoittavat nestemäisen hartsin liikettä. Kun täyteainekuormitus kasvaa, hiukkaset tulevat lähemmäksi toisiaan ja vuorovaikuttavat voimakkaammin, jolloin formulaatiosta tulee paksumpaa.
Suhde ei ole aina lineaarinen. Pieni lisäys alhaisella täyteainetasolla voi tuottaa vain kohtalaisen muutoksen. Sama lisäys korkealla kuormitustasolla voi aiheuttaa viskositeetin jyrkän nousun.
Liiallinen viskositeetti voi johtaa:
Vaikea sekoitus ja pumppaus
Epätäydellinen muotin täyttö
Huono vahvistus kastunut
Ilman kiinnijääminen
Epätasainen täyteaineen jakautuminen
Pidempi käsittelyaika
Pintaviat
Korkea viskositeetti ei ole aina ei-toivottavaa. Se voi auttaa estämään täyteaineiden laskeutumista ja vähentämään painumista pystysuorilla pinnoilla. Oikea viskositeetti riippuu valmistusprosessista.
Partikkelikoko
Hienoilla hiukkasilla on suurempi kokonaispinta-ala kuin saman painoisilla karkeilla hiukkasilla. Pinnan kastelemiseen tarvitaan enemmän hartsia, joten hienojakoiset täyteaineet lisäävät usein viskositeettia voimakkaammin.
Hienojen ja karkeiden hiukkasten hallittu yhdistelmä voi parantaa pakkaustehoa. Pienemmät hiukkaset vievät tilaa isompien hiukkasten välillä, mikä mahdollistaa joskus enemmän täyteaineen lisäämisen tekemättä formulaatiosta liian paksua.
Hiukkasten muoto
Pyöristetyt hiukkaset virtaavat yleensä helpommin kuin kulmikkaat, hilseilevät tai neulanmuotoiset hiukkaset. Epäsäännölliset hiukkaset lisäävät vastusta ja voivat lisätä viskositeettia huomattavasti.
Hiukkasten muoto voi myös vaikuttaa jäykkyyteen, pinnan laatuun ja kulutuskestävyyteen. Valmistajien olisi siksi arvioitava sekä käsittely että lopullinen suorituskyky.
Lämpötila ja sekoitus
Tyydyttymätön polyesterihartsi muuttuu yleensä vähemmän viskoosiseksi lämpötilan noustessa. Sama täytetty koostumus voi siksi virrata eri tavalla kesällä ja talvella.
Myös sekoitusolosuhteilla on merkitystä. Riittämätön sekoitus voi jättää agglomeraatteja, kun taas liian aggressiivinen sekoitus voi päästää ilmaa ja nostaa materiaalin lämpötilaa. Sekoittimen nopeus, terän rakenne, sekoitusaika ja lisäysjärjestys tulee standardoida.
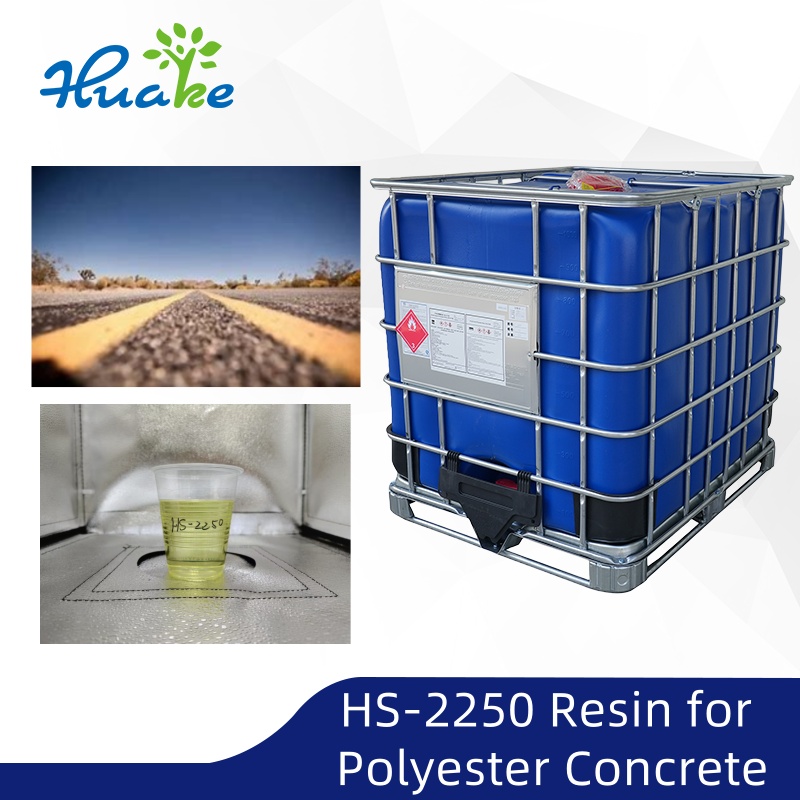
Huaken virallisessa HS-2250-tuotekuvassa näkyy hartsi, pakkaus ja polyesteribetonisovellus.
Kuinka täyteaineet vaikuttavat vahvuuteen
Täyteaineen vaikutus lujuuteen on monimutkaisempi kuin sen vaikutus viskositeettiin. Täyteaine voi parantaa yhtä ominaisuutta samalla kun heikentää toista.
Jäykkyys ja kovuus
Jäykät mineraalipartikkelit voivat rajoittaa kovettuneen polymeerimatriisin muodonmuutosta. Oikein valitut täyteaineet voivat siksi parantaa jäykkyyttä, pinnan kovuutta, puristuskäyttäytymistä tai kulutuskestävyyttä.
Jäykkyys ja lujuus eivät kuitenkaan ole sama asia. Koostumuksesta voi tulla kovempi ja jäykempi, mutta samalla hauraampi.
Veto- ja taivutusominaisuudet
Hartsin on kastuttava ja tartuttava täyteainepintaan. Hyvä dispersio ja sopiva hartsi-täyteainerajapinta auttavat siirtämään jännitystä materiaalin läpi.
Huono yhteensopivuus voi luoda heikkoja rajoja kohtiin, joissa halkeamat alkavat. Agglomeroituneet täyteainehiukkaset ja loukkuun jäänyt ilma toimivat myös jännityksen keskittymispisteinä.
Liiallisella kuormituksella hartsia ei ehkä ole tarpeeksi sitomaan hiukkasia ja vahvistusta tehokkaasti. Tämän seurauksena vetolujuus, venymä, iskunkestävyys tai taivutuslujuus voivat heikentyä.
Mineraalitäyteaineita ei tule käsitellä lasikuitulujitteen korvikkeena rakenteellisissa FRP-tuotteissa.
Iskunkestävyys
Suuret määrät jäykkää täyteainetta vähentävät usein venymistä ja lisäävät haurautta. Tämä voi tehdä komponentista herkemmän iskuille, tärinälle tai toistuville kuormituksille.
Jos tuote kokee iskuja tai väsymystä, valmistajien tulee suorittaa asianmukaiset testit täydelliselle kovettuneelle koostumukselle sen sijaan, että luottaisivat vain puhtaan hartsin tietoihin.
Kutistuminen ja mittavakaus
Mineraalitäyteaineet eivät kovetu ja kutistu samalla tavalla kuin hartsimatriisi. Osan korvaaminen reaktiivisesta hartsista vakaalla kiinteällä materiaalilla voi vähentää kovettumisen yleistä kutistumista.
Tästä on hyötyä polyesteribetonissa, valutuotteissa, SMC/BMC-komponenteissa ja työkalusovelluksissa. Pienempi kutistuminen voi parantaa mittatarkkuutta ja vähentää vääntymistä tai näkyviä vahvistuskuvioita.
Täyteaine on kuitenkin vain yksi osa kutistumisen hallintaa. Hartsin kemia, kovettumisnopeus, muotin lämpötila, osan paksuus ja matalaprofiiliset lisäaineet voivat myös vaikuttaa tulokseen.
Miten täyteaineet vaikuttavat hintaan
Peruskivennäistäyteaineet, kuten kalsiumkarbonaatti, maksavat usein vähemmän kilolta kuin tyydyttymätön polyesterihartsi. Hartsin osan korvaaminen täyteaineella voi siten vähentää suoria materiaalikustannuksia.
Tämä lähestymistapa on yleinen valutuotteissa, tekokivessä, polyesteribetonissa ja muovausseoksissa.
Esimerkiksi Huake kuvaa sen HS-2250 Tyydyttymätön polyesterihartsi alhaisen viskositeetin omaavana hartsina, joka on suunniteltu polyesteribetonille ja jonka täyteaineen kostutusominaisuudet on tarkoitettu tukemaan suurta täyteaineen kuormitusta.
Halvin formulaatio kilogrammaa kohden ei kuitenkaan välttämättä tuota halvinta valmista osaa.
Korkean täyteaineen lataamisen piilokustannukset
Liiallinen täyteaine voi lisätä:
Sekoitusaika
Energiankulutus
Laitteiden kuluminen
Muotin täyttöaika
Ilmanpoistovaatimukset
Pinnan viimeistely
Romu ja työstä
Kovat mineraalitäyteaineet voivat lisätä pumppujen, sekoittimien, ruuvien, muottien ja leikkauslaitteiden kulumista. Tiheät täyteaineet voivat myös lisätä valmiin komponentin painoa ja nostaa kuljetus- tai asennuskustannuksia.
Oikean laskelman tulisi siksi sisältää kokonaiskustannukset hyväksyttävää tuotetta kohti, ei vain hartsin ja täyteaineen hintoja.
Toiminnalliset täyteaineet
Jotkut täyteaineet valitaan ensisijaisesti suorituskyvyn vuoksi kustannusten vähentämisen sijaan.
Alumiinioksiditrihydraatti voidaan sisällyttää oikein suunniteltuun palonestojärjestelmään. Ontot mikropallot voivat vähentää tuotteen tiheyttä. Erityiset täyteaineet voivat myös tukea parempaa lämpökäyttäytymistä, pinnan viimeistelyä tai sähköisiä ominaisuuksia.
Nämä täyteaineet voivat maksaa enemmän kuin tavalliset mineraalit, mutta niiden toiminnalliset edut voivat auttaa lopputuotetta täyttämään tärkeät suorituskykyvaatimukset.
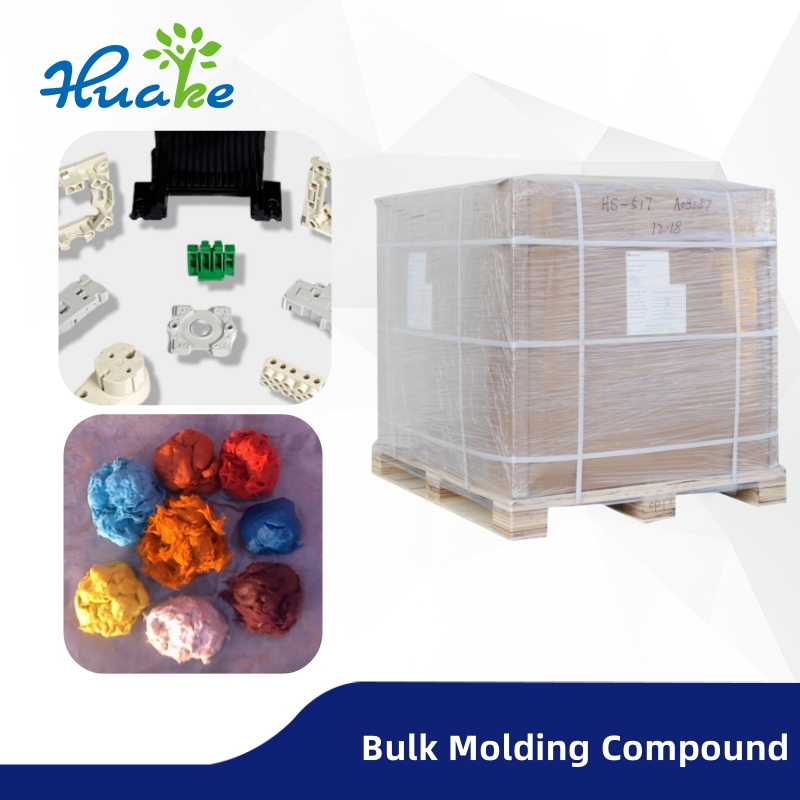
Huaken virallisessa BMC-kuvassa on muottimassa, teollisuuspakkaukset ja edustavat valetut komponentit.
Täyteaineen lataamisen on vastattava prosessia
Eri valmistusprosessit vaativat erilaisia viskositeetti- ja virtausominaisuuksia.
Polyesteribetoni tai valuformulaatio voi sisältää suhteellisen suuren määrän mineraalitäyteainetta. Käsin levitettävän hartsin on pysyttävä riittävän juoksevana kastelemaan lasikuituvahvike kunnolla.
SMC- ja BMC-järjestelmät vaativat huolellisesti kontrolloitua reologiaa. Muovauksen aikana materiaalin tulee virrata lämmön ja paineen alaisena, täyttää monimutkaiset muotin ominaisuudet, kantaa vahvistusta ja vapautua onnistuneesti kovettumisen jälkeen.
Huaken Bulkkimuovausyhdiste kuvataan yhdisteeksi, joka sisältää hartsia, mineraalitäyteaineita, lasikuituja, initiaattoreita, irrotusaineita, sakeuttajia ja työstön apuaineita. Sen suorituskyky riippuu siksi täydellisen formulaation tasapainosta.
Täytetyn hartsikoostumuksen optimointi
1. Määritä vaadittu suorituskyky
Määritä tavoiteviskositeetti, lujuus, jäykkyys, iskunkestävyys, kutistuminen, tiheys, pinnan laatu ja ympäristönkestävyys.
2. Valitse sopiva hartsi
Valitse tyydyttymätön polyesterihartsi, joka on suunniteltu aiottuun prosessiin ja täyteainelataukseen. Alhainen alkuviskositeetti voi tukea korkeampaa täyteainepitoisuutta, mutta myös kovettuminen ja mekaaninen suorituskyky on otettava huomioon.
3. Tarkista täyteaineen laatu
Tarkista hiukkasten koko, muoto, kosteuspitoisuus, puhtaus, väri ja pintakäsittely. Täyteaineerien väliset vaihtelut voivat muuttaa viskositeettia ja muovauskäyttäytymistä.
4. Testaa useita lataustasoja
Valmista kontrolloidut erät eri täyteainepitoisuuksilla. Mittaa viskositeetti, geeliytymisaika, kovettumisen laatu, kutistuminen ja tuotteen mekaaniset ominaisuudet.
5. Suorita tuotantokokeet
Laboratoriokokeissa ei voida toistaa kaikkia tehdasolosuhteita. Kokeissa tulee käyttää varsinaista sekoitinta, vahvistusta, muotteja, lämpötiloja ja tuotantosykliä.
6. Laske kokonaiskustannukset
Sisällytä materiaalinkulutus, työvoima, energia, laitteiden kuluminen, kiertoaika, kuljetus, hylkäys ja viimeistely. Valitse koostumus, joka tarjoaa vaaditun suorituskyvyn pienimmällä luotettavalla kokonaiskustannuksilla.
Yleiset virheet vältettävät
Valmistajien tulee välttää:
Täyteaineen lisääminen viskositeetin tarkistamatta
Jos oletetaan, että täyteainetta on enemmän, kustannukset ovat aina alhaisemmat
Kostean tai epäjohdonmukaisen täyteaineen käyttö
Täyteaineen käsittely rakennevahvikkeeksi
Sekoituksen aikana tulevan ilman huomioiminen
Täyteaineen täyttömäärän muuttaminen tarkistamatta geeliytymisaikaa
Laboratoriokaavan skaalaaminen suoraan tuotantoon
Eri olosuhteissa saatujen testitietojen vertailu
Kaikkia materiaaleja tulee käsitellä niiden käyttöturvallisuustiedotteiden mukaisesti. Asianmukainen ilmanvaihto, suojavarusteet ja pölyntorjuntatoimenpiteet ovat välttämättömiä.
Johtopäätös
Täyteaineet voivat vaikuttaa merkittävästi tyydyttymättömän polyesterihartsin viskositeettiin, lujuuteen ja hintaan.
Täyteainepitoisuuden lisääminen nostaa normaalisti viskositeettia ja vähentää hartsin kulutusta. Sopiva täyteaine voi parantaa jäykkyyttä, kovuutta, mittapysyvyyttä tai toiminnallista suorituskykyä. Liiallinen tai huonosti dispergoitunut täyteaine voi vähentää virtausta, pidättää ilmaa, heikentää hartsin ja täyteaineen välistä rajapintaa ja tehdä lopputuotteesta hauraan.
Paras koostumus ei ole se, joka sisältää eniten täyteainetta. Se saavuttaa vaaditut ominaisuudet, prosessoi johdonmukaisesti ja tuottaa alhaisimmat kokonaiskustannukset hyväksyttävää lopputuotetta kohden.
Valmistajien tulee arvioida hartsi, täyteaine, vahvistus, kovetusjärjestelmä ja tuotantoolosuhteet yhtenä kokonaisena järjestelmänä. Laboratoriotestit ja sitä seuraavat täyden mittakaavan kokeet tarjoavat luotettavimman perustan sopivan täyteainetason määrittämiselle.


