Chất độn được sử dụng rộng rãi trong Nhựa Polyester không bão hòa để kiểm soát hành vi xử lý, sửa đổi hiệu suất sản phẩm và giảm chi phí nguyên liệu. Các chất độn phổ biến bao gồm canxi cacbonat, silica, thạch anh, alumina trihydrat, bột talc, đất sét và kính hiển vi thủy tinh.
Tuy nhiên, việc thêm nhiều chất độn không phải lúc nào cũng tạo ra công thức tốt hơn. Lượng quá nhiều có thể làm cho nhựa khó trộn, giảm dòng chảy, giữ không khí, cản trở quá trình làm ướt sợi thủy tinh và làm suy yếu thành phẩm.
Hệ thống phụ chính xác phải cân bằng được ba yếu tố quan trọng: độ nhớt, hiệu suất cơ học và tổng chi phí sản xuất. Bài viết này giải thích cách chất độn ảnh hưởng đến từng đặc tính này và cách nhà sản xuất có thể xác định lượng chất độn thích hợp.
Chất độn trong nhựa Polyester không bão hòa là gì?
Chất độn là các hạt rắn được phân tán trong nhựa lỏng trước khi đúc hoặc tạo khuôn. Tùy thuộc vào vật liệu được chọn, chúng có thể được sử dụng để:
Giảm tiêu thụ nhựa
Tăng độ nhớt
Cải thiện độ cứng hoặc độ cứng
Kiểm soát độ co rút khi xử lý
Cải thiện sự ổn định kích thước
Sửa đổi mật độ
Hỗ trợ hiệu suất chống cháy
Cải thiện sự xuất hiện bề mặt
Chất độn không nên nhầm lẫn với sợi gia cố. Sợi thủy tinh chủ yếu chịu tải trọng cấu trúc, trong khi chất độn khoáng thường làm thay đổi quá trình xử lý, giá thành, độ ổn định kích thước hoặc các đặc tính vật lý được chọn.
Trong các ứng dụng SMC và BMC, một hợp chất đúc hoàn chỉnh có thể chứa Nhựa Polyester không bão hòa, chất độn, sợi thủy tinh, chất màu, chất khởi đầu, chất giải phóng, chất làm đặc và các chất phụ gia khác.
Chất độn thông thường và tác dụng của chúng Ảnh hưởng
| của chất độn |
đến độ nhớt Ảnh hưởng |
có thể có đến hiệu suất |
Xem xét chi phí |
| Canxi cacbonat |
Tăng khi tải |
Có thể cải thiện độ cứng và kiểm soát kích thước |
Thường được sử dụng để giảm tiêu thụ nhựa |
| Silica hoặc thạch anh |
Có thể tăng đáng kể |
Có thể cải thiện độ cứng và tính chất nén |
Phụ thuộc vào kích thước hạt và độ tinh khiết |
| Alumina trihydrat |
Thường làm tăng độ nhớt |
Có thể hỗ trợ hiệu suất chống cháy |
Giá trị chức năng có thể biện minh cho chi phí cao hơn |
| bột talc |
Sửa đổi dòng chảy và lưu biến |
Có thể cải thiện độ cứng và độ ổn định |
Thường tương đối kinh tế |
| Vi cầu rỗng |
Có thể tăng độ nhớt |
Giảm mật độ nhưng có thể giảm một số điểm mạnh |
Giá cao hơn có thể được bù đắp bằng việc tiết kiệm trọng lượng |
Các hiệu ứng thể hiện trong bảng là xu hướng chung. Kết quả thực tế phụ thuộc vào kích thước hạt, hình dạng, diện tích bề mặt, mức tải, độ phân tán và khả năng tương thích với nhựa.
Chất độn ảnh hưởng đến độ nhớt như thế nào
Độ nhớt thường là đặc tính đầu tiên thay đổi sau khi chất độn được thêm vào Nhựa Polyester Không bão hòa.
Các hạt rắn hạn chế chuyển động của nhựa lỏng. Khi lượng chất độn tăng lên, các hạt trở nên gần nhau hơn và tương tác mạnh hơn, khiến công thức trở nên dày hơn.
Mối quan hệ không phải lúc nào cũng tuyến tính. Một sự gia tăng nhỏ ở mức độ lấp đầy thấp có thể chỉ tạo ra sự thay đổi vừa phải. Sự gia tăng tương tự ở mức tải cao có thể khiến độ nhớt tăng mạnh.
Độ nhớt quá mức có thể dẫn đến:
Độ nhớt cao không phải lúc nào cũng là điều không mong muốn. Nó có thể giúp ngăn chất độn lắng xuống và giảm độ võng trên bề mặt thẳng đứng. Độ nhớt chính xác phụ thuộc vào quá trình sản xuất.
Kích thước hạt
Các hạt mịn có tổng diện tích bề mặt lớn hơn các hạt thô có cùng trọng lượng. Cần nhiều nhựa hơn để làm ướt bề mặt đó nên chất độn mịn thường làm tăng độ nhớt mạnh hơn.
Sự kết hợp có kiểm soát giữa các hạt mịn và thô có thể cải thiện hiệu quả đóng gói. Các hạt nhỏ hơn chiếm khoảng trống giữa các hạt lớn hơn, đôi khi cho phép thêm nhiều chất độn hơn mà không làm cho công thức quá đặc.
Hình dạng hạt
Các hạt tròn thường chảy dễ dàng hơn các hạt có góc cạnh, bong tróc hoặc hình kim. Các hạt không đều tạo ra nhiều lực cản hơn và có thể làm tăng độ nhớt đáng kể.
Hình dạng hạt cũng có thể ảnh hưởng đến độ cứng, chất lượng bề mặt và khả năng chống mài mòn. Do đó, các nhà sản xuất nên đánh giá cả quá trình xử lý và hiệu suất cuối cùng.
Nhiệt độ và trộn
Nhựa Polyester không bão hòa thường trở nên ít nhớt hơn khi nhiệt độ tăng. Do đó, cùng một công thức chứa đầy có thể có dòng chảy khác nhau vào mùa hè và mùa đông.
Điều kiện trộn cũng có vấn đề. Trộn không đủ có thể để lại các chất kết tụ, trong khi trộn quá mạnh có thể tạo ra không khí và làm tăng nhiệt độ vật liệu. Tốc độ máy trộn, thiết kế lưỡi trộn, thời gian trộn và thứ tự thêm vào phải được tiêu chuẩn hóa.
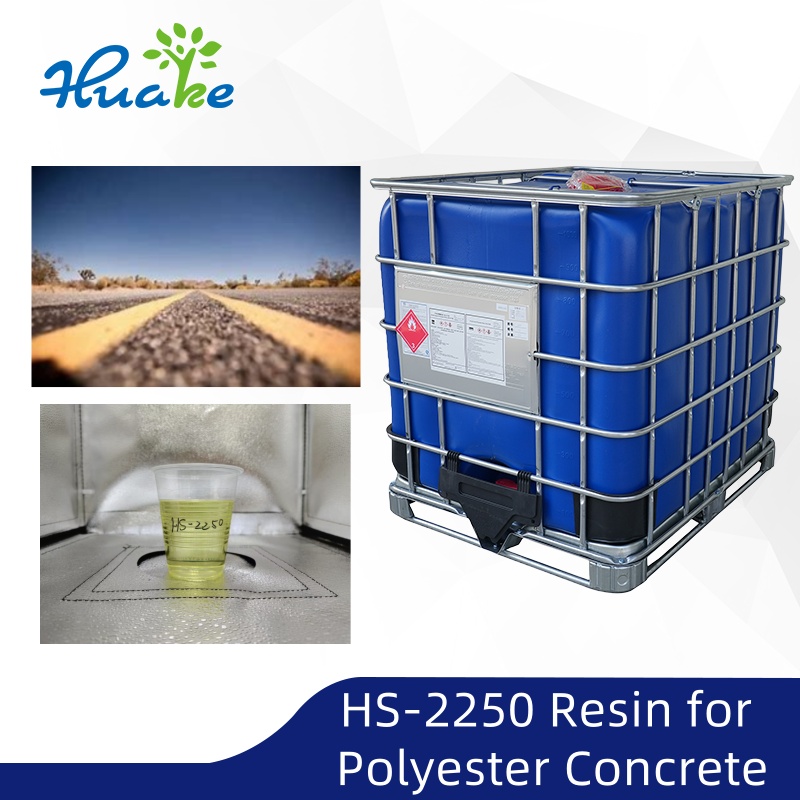
Hình ảnh sản phẩm HS-2250 chính thức của Huake cho thấy nhựa, bao bì và ứng dụng bê tông polyester.
Chất làm đầy ảnh hưởng đến sức mạnh như thế nào
Ảnh hưởng của chất độn đến độ bền phức tạp hơn ảnh hưởng của nó đến độ nhớt. Chất độn có thể cải thiện một đặc tính trong khi làm giảm một đặc tính khác.
Độ cứng và độ cứng
Các hạt khoáng cứng có thể hạn chế sự biến dạng của nền polyme đã lưu hóa. Do đó, chất độn được lựa chọn phù hợp có thể cải thiện độ cứng, độ cứng bề mặt, đặc tính nén hoặc khả năng chống mài mòn.
Tuy nhiên, độ cứng và sức mạnh không giống nhau. Một công thức có thể trở nên cứng hơn và cứng hơn đồng thời cũng trở nên giòn hơn.
Tính chất kéo và uốn
Nhựa phải ướt và liên kết với bề mặt chất độn. Độ phân tán tốt và giao diện chất độn nhựa phù hợp giúp truyền ứng suất qua vật liệu.
Khả năng tương thích kém có thể tạo ra ranh giới yếu nơi vết nứt bắt đầu. Các hạt độn kết tụ và không khí bị giữ lại cũng đóng vai trò là điểm tập trung ứng suất.
Khi tải quá mức, có thể không có đủ nhựa để liên kết các hạt và gia cố một cách hiệu quả. Kết quả là độ bền kéo, độ giãn dài, khả năng chống va đập hoặc độ bền uốn có thể giảm.
Chất độn khoáng không nên được coi là chất thay thế cho cốt sợi thủy tinh trong các sản phẩm kết cấu FRP.
Chống va đập
Lượng chất độn cứng cao thường làm giảm độ giãn dài và tăng độ giòn. Điều này có thể làm cho một bộ phận dễ bị tổn thương hơn khi bị va đập, rung hoặc tải nhiều lần.
Nếu sản phẩm bị sốc hoặc mỏi, nhà sản xuất nên tiến hành các thử nghiệm liên quan trên công thức xử lý hoàn chỉnh thay vì chỉ dựa vào dữ liệu nhựa nguyên chất.
Độ co rút và ổn định kích thước
Chất độn khoáng không đóng rắn và co lại giống như nền nhựa. Việc thay thế một phần nhựa phản ứng bằng vật liệu rắn ổn định có thể làm giảm độ co rút tổng thể khi đóng rắn.
Điều này rất hữu ích trong bê tông polyester, các sản phẩm đúc, các thành phần SMC/BMC và các ứng dụng dụng cụ. Độ co thấp hơn có thể cải thiện độ chính xác về kích thước và giảm hiện tượng cong vênh hoặc các mẫu gia cố nhìn thấy được.
Tuy nhiên, chất độn chỉ là một phần trong việc kiểm soát độ co ngót. Thành phần hóa học của nhựa, tốc độ xử lý, nhiệt độ khuôn, độ dày bộ phận và các chất phụ gia có cấu hình thấp cũng có thể ảnh hưởng đến kết quả.
Chất làm đầy ảnh hưởng đến chi phí như thế nào
Các chất độn khoáng cơ bản, chẳng hạn như canxi cacbonat, thường có giá thấp hơn trên mỗi kg so với Nhựa Polyester không bão hòa. Do đó, việc thay thế một phần nhựa bằng chất độn có thể giảm chi phí nguyên liệu trực tiếp.
Cách tiếp cận này phổ biến trong các sản phẩm đúc, đá nhân tạo, bê tông polyester và các hợp chất đúc.
Ví dụ, Huake mô tả nó Nhựa Polyester không bão hòa HS-2250 là loại nhựa có độ nhớt thấp được thiết kế cho bê tông polyester, với đặc tính làm ướt chất độn nhằm hỗ trợ tải chất độn cao.
Tuy nhiên, công thức tính trên mỗi kg rẻ nhất có thể không tạo ra thành phẩm có chi phí thấp nhất.
Chi phí tiềm ẩn của việc tải phụ cao
Chất độn quá mức có thể làm tăng:
Chất độn khoáng cứng có thể làm tăng độ mài mòn của máy bơm, máy trộn, ốc vít, khuôn mẫu và thiết bị cắt. Chất độn dày đặc cũng có thể làm tăng trọng lượng của thành phần đã hoàn thiện và tăng chi phí vận chuyển hoặc lắp đặt.
Do đó, tính toán chính xác phải bao gồm tổng chi phí cho mỗi sản phẩm có thể chấp nhận được chứ không chỉ giá của nhựa và chất độn.
Chất độn chức năng
Một số chất độn được lựa chọn chủ yếu vì hiệu suất hơn là giảm chi phí.
Alumina trihydrate có thể được tích hợp vào hệ thống chống cháy được thiết kế phù hợp. Các vi cầu rỗng có thể làm giảm mật độ sản phẩm. Chất độn chuyên dụng cũng có thể hỗ trợ cải thiện đặc tính nhiệt, độ hoàn thiện bề mặt hoặc tính chất điện.
Những chất độn này có thể có giá cao hơn các khoáng chất thông thường, nhưng lợi ích chức năng của chúng có thể giúp thành phẩm đáp ứng các yêu cầu hiệu suất quan trọng.
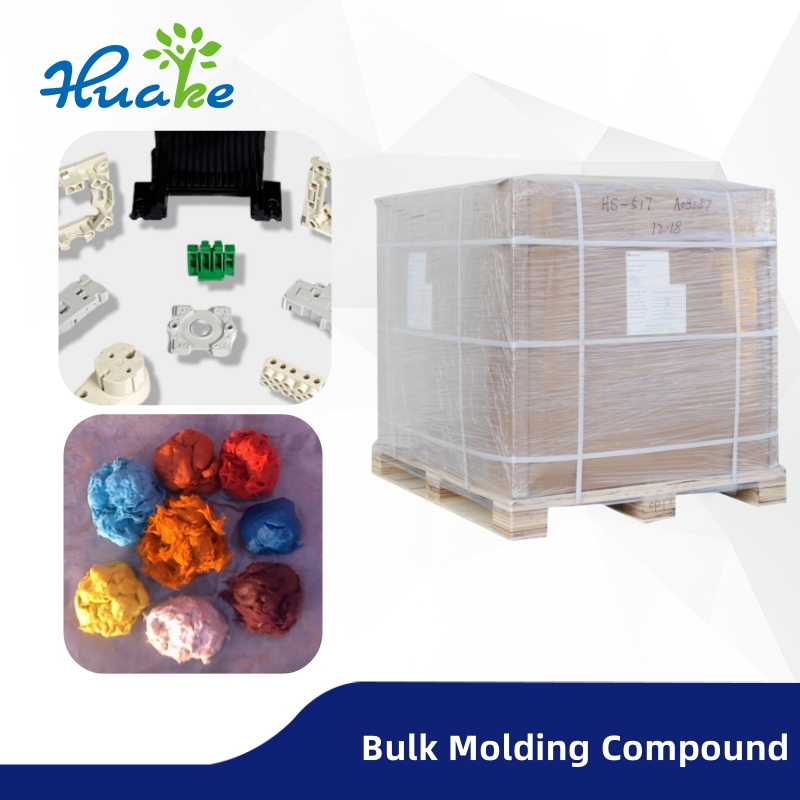
Hình ảnh BMC chính thức của Huake cho thấy hợp chất đúc, bao bì công nghiệp và các bộ phận đúc đại diện.
Tải phụ phải phù hợp với quy trình
Các quy trình sản xuất khác nhau đòi hỏi đặc tính độ nhớt và dòng chảy khác nhau.
Công thức đúc hoặc bê tông polyester có thể chứa lượng chất độn khoáng tương đối cao. Nhựa đắp bằng tay phải đủ lỏng để làm ướt cốt sợi thủy tinh một cách thích hợp.
Hệ thống SMC và BMC yêu cầu lưu biến được kiểm soát cẩn thận. Trong quá trình đúc, vật liệu phải chảy dưới nhiệt và áp suất, lấp đầy các đặc điểm phức tạp của khuôn, mang cốt thép và giải phóng thành công sau khi đóng rắn.
của Huake Hợp chất đúc số lượng lớn được mô tả là một hợp chất chứa nhựa, chất độn khoáng, sợi thủy tinh, chất khởi tạo, chất giải phóng, chất làm đặc và chất hỗ trợ xử lý. Do đó, hiệu quả của nó phụ thuộc vào sự cân bằng của công thức hoàn chỉnh.
Làm thế nào để tối ưu hóa công thức nhựa đã được chiết rót
1. Xác định hiệu suất cần thiết
Xác định độ nhớt mục tiêu, độ bền, độ cứng, khả năng chống va đập, độ co ngót, mật độ, chất lượng bề mặt và khả năng chống chịu môi trường.
2. Chọn loại nhựa phù hợp
Chọn một loại nhựa Polyester không bão hòa được thiết kế cho quy trình dự định và tải chất độn. Độ nhớt ban đầu thấp có thể hỗ trợ hàm lượng chất độn cao hơn, nhưng hiệu suất đóng rắn và cơ học cũng phải được xem xét.
3. Kiểm soát chất lượng chất độn
Kiểm tra kích thước hạt, hình dạng, độ ẩm, độ tinh khiết, màu sắc và xử lý bề mặt. Sự khác biệt giữa các lô phụ có thể thay đổi độ nhớt và đặc tính đúc.
4. Kiểm tra một số cấp độ tải
Chuẩn bị các lô được kiểm soát với hàm lượng phụ khác nhau. Đo độ nhớt, thời gian tạo gel, chất lượng xử lý, độ co ngót và các tính chất cơ học liên quan đến sản phẩm.
5. Tiến hành thử nghiệm sản xuất
Các thử nghiệm trong phòng thí nghiệm không thể tái tạo mọi điều kiện của nhà máy. Các thử nghiệm nên sử dụng máy trộn, cốt thép, khuôn mẫu, nhiệt độ và chu trình sản xuất thực tế.
6. Tính tổng chi phí
Bao gồm tiêu thụ vật liệu, lao động, năng lượng, hao mòn thiết bị, thời gian chu kỳ, vận chuyển, loại bỏ và hoàn thiện. Chọn công thức mang lại hiệu quả cần thiết với tổng chi phí đáng tin cậy thấp nhất.
Những sai lầm phổ biến cần tránh
Các nhà sản xuất nên tránh:
Thêm chất độn mà không kiểm tra độ nhớt
Giả sử nhiều chất độn hơn luôn có nghĩa là chi phí thấp hơn
Sử dụng chất độn ẩm hoặc không phù hợp
Xử lý chất độn như cốt thép kết cấu
Bỏ qua không khí lọt vào trong quá trình trộn
Thay đổi lượng chất độn mà không kiểm tra thời gian tạo gel
Nhân rộng công thức phòng thí nghiệm trực tiếp vào sản xuất
So sánh dữ liệu thử nghiệm thu được trong các điều kiện khác nhau
Tất cả các vật liệu phải được xử lý theo bảng dữ liệu an toàn của chúng. Cần có hệ thống thông gió, thiết bị bảo hộ và quy trình kiểm soát bụi thích hợp.
Phần kết luận
Chất độn có thể ảnh hưởng đáng kể đến độ nhớt, độ bền và giá thành của Nhựa Polyester không bão hòa.
Việc tăng hàm lượng chất độn thường làm tăng độ nhớt và giảm tiêu thụ nhựa. Chất độn phù hợp có thể cải thiện độ cứng, độ cứng, độ ổn định kích thước hoặc hiệu suất chức năng. Chất độn phân tán quá mức hoặc kém có thể làm giảm dòng chảy, giữ không khí, làm suy yếu bề mặt tiếp xúc nhựa-chất độn và làm cho sản phẩm cuối cùng trở nên giòn.
Công thức tốt nhất không phải là công thức chứa hàm lượng chất độn cao nhất. Nó là thiết bị đạt được các đặc tính cần thiết, xử lý nhất quán và mang lại tổng chi phí thấp nhất cho mỗi thành phẩm có thể chấp nhận được.
Các nhà sản xuất nên đánh giá nhựa, chất độn, chất gia cố, hệ thống xử lý và các điều kiện sản xuất như một hệ thống hoàn chỉnh. Thử nghiệm trong phòng thí nghiệm, sau đó là thử nghiệm toàn diện cung cấp cơ sở đáng tin cậy nhất để xác định mức chất độn thích hợp.


