Füllstoffe werden in ungesättigtem Polyesterharz häufig verwendet , um das Verarbeitungsverhalten zu steuern, die Produktleistung zu modifizieren und die Materialkosten zu senken. Zu den üblichen Füllstoffen gehören Calciumcarbonat, Siliciumdioxid, Quarz, Aluminiumoxidtrihydrat, Talk, Ton und Glasmikrokugeln.
Allerdings führt die Zugabe von mehr Füllstoff nicht immer zu einer besseren Formulierung. Eine übermäßige Menge kann das Mischen des Harzes erschweren, den Durchfluss verringern, Luft einschließen, die Benetzung der Glasfasern beeinträchtigen und das Endprodukt schwächen.
Das richtige Füllstoffsystem muss drei wichtige Faktoren ausbalancieren: Viskosität, mechanische Leistung und Gesamtproduktionskosten. In diesem Artikel wird erläutert, wie sich Füllstoffe auf jede dieser Eigenschaften auswirken und wie Hersteller einen geeigneten Füllstoffgehalt bestimmen können.
Was sind Füllstoffe in ungesättigtem Polyesterharz?
Füllstoffe sind feste Partikel, die vor dem Gießen oder Formen in flüssigem Harz dispergiert werden. Abhängig vom gewählten Material können sie verwendet werden für:
Reduzieren Sie den Harzverbrauch
Viskosität erhöhen
Verbessern Sie die Steifigkeit oder Härte
Kontrollieren Sie die Schrumpfung beim Aushärten
Verbessern Sie die Dimensionsstabilität
Dichte ändern
Unterstützen Sie die flammhemmende Leistung
Verbessern Sie das Erscheinungsbild der Oberfläche
Füllstoffe sind nicht mit Verstärkungsfasern zu verwechseln. Glasfasern tragen in erster Linie strukturelle Lasten, während mineralische Füllstoffe meist die Verarbeitung, die Kosten, die Dimensionsstabilität oder ausgewählte physikalische Eigenschaften verändern.
Bei SMC- und BMC-Anwendungen kann eine vollständige Formmasse ungesättigtes Polyesterharz, Füllstoffe, Glasfasern, Pigmente, Initiatoren, Trennmittel, Verdickungsmittel und andere Additive enthalten.
Gängige Füllstoffe und ihre Auswirkungen. Einfluss
| des Füllstoffs |
auf die Viskosität. |
Möglicher Einfluss auf die Leistung. |
Kostenüberlegungen |
| Kalziumkarbonat |
Steigt mit der Belastung |
Kann die Härte und Dimensionskontrolle verbessern |
Wird häufig zur Reduzierung des Harzverbrauchs verwendet |
| Kieselsäure oder Quarz |
Kann deutlich zunehmen |
Kann Härte und Druckeigenschaften verbessern |
Abhängig von Partikelgröße und Reinheit |
| Aluminiumoxidtrihydrat |
Erhöht normalerweise die Viskosität |
Kann die flammhemmende Leistung unterstützen |
Der funktionale Wert kann höhere Kosten rechtfertigen |
| Talk |
Verändert Fluss und Rheologie |
Kann die Steifigkeit und Stabilität verbessern |
Oft relativ sparsam |
| Hohle Mikrokugeln |
Kann die Viskosität erhöhen |
Reduzieren Sie die Dichte, können jedoch einige Festigkeiten verringern |
Der höhere Preis kann durch Gewichtseinsparungen ausgeglichen werden |
Bei den in der Tabelle dargestellten Auswirkungen handelt es sich um allgemeine Tendenzen. Die tatsächlichen Ergebnisse hängen von Partikelgröße, Form, Oberfläche, Beladungsgrad, Dispersion und Kompatibilität mit dem Harz ab.
Wie Füllstoffe die Viskosität beeinflussen
Die Viskosität ist normalerweise die erste Eigenschaft, die sich nach der Zugabe von Füllstoff zu ungesättigtem Polyesterharz ändert.
Feste Partikel schränken die Bewegung des flüssigen Harzes ein. Mit zunehmender Füllstoffbeladung rücken die Partikel näher zusammen und interagieren stärker, wodurch die Formulierung dicker wird.
Der Zusammenhang ist nicht immer linear. Eine kleine Erhöhung bei niedrigem Füllstand kann nur zu einer moderaten Veränderung führen. Der gleiche Anstieg bei hoher Beladung kann zu einem starken Anstieg der Viskosität führen.
Eine zu hohe Viskosität kann zu Folgendem führen:
Schwieriges Mischen und Pumpen
Unvollständige Formfüllung
Schlechte Benetzung der Verstärkung
Lufteinschluss
Ungleichmäßige Füllstoffverteilung
Längere Bearbeitungszeit
Oberflächenfehler
Eine hohe Viskosität ist nicht immer unerwünscht. Es kann dazu beitragen, das Absetzen von Spachtelmassen zu verhindern und das Durchhängen auf vertikalen Flächen zu reduzieren. Die richtige Viskosität hängt vom Produktionsprozess ab.
Partikelgröße
Feine Partikel haben eine größere Gesamtoberfläche als grobe Partikel gleichen Gewichts. Um die Oberfläche zu benetzen, ist mehr Harz erforderlich, daher erhöhen feine Füllstoffe die Viskosität oft stärker.
Eine kontrollierte Kombination feiner und grober Partikel kann die Packungseffizienz verbessern. Die kleineren Partikel nehmen Zwischenräume zwischen den größeren ein, sodass manchmal mehr Füllstoff hinzugefügt werden kann, ohne dass die Formulierung übermäßig dick wird.
Partikelform
Abgerundete Partikel fließen im Allgemeinen leichter als eckige, flockige oder nadelförmige Partikel. Unregelmäßige Partikel erzeugen mehr Widerstand und können die Viskosität erheblich erhöhen.
Die Partikelform kann sich auch auf die Steifigkeit, Oberflächenqualität und Verschleißfestigkeit auswirken. Hersteller sollten daher sowohl die Verarbeitung als auch die Endleistung bewerten.
Temperatur und Mischen
Ungesättigtes Polyesterharz wird normalerweise mit steigender Temperatur weniger viskos. Die gleiche gefüllte Formulierung kann daher im Sommer und Winter unterschiedlich fließen.
Auch die Mischbedingungen spielen eine Rolle. Unzureichendes Mischen kann Agglomerate hinterlassen, während zu aggressives Mischen Luft einführen und die Materialtemperatur erhöhen kann. Mischgeschwindigkeit, Schaufeldesign, Mischzeit und Zugabereihenfolge sollten standardisiert werden.
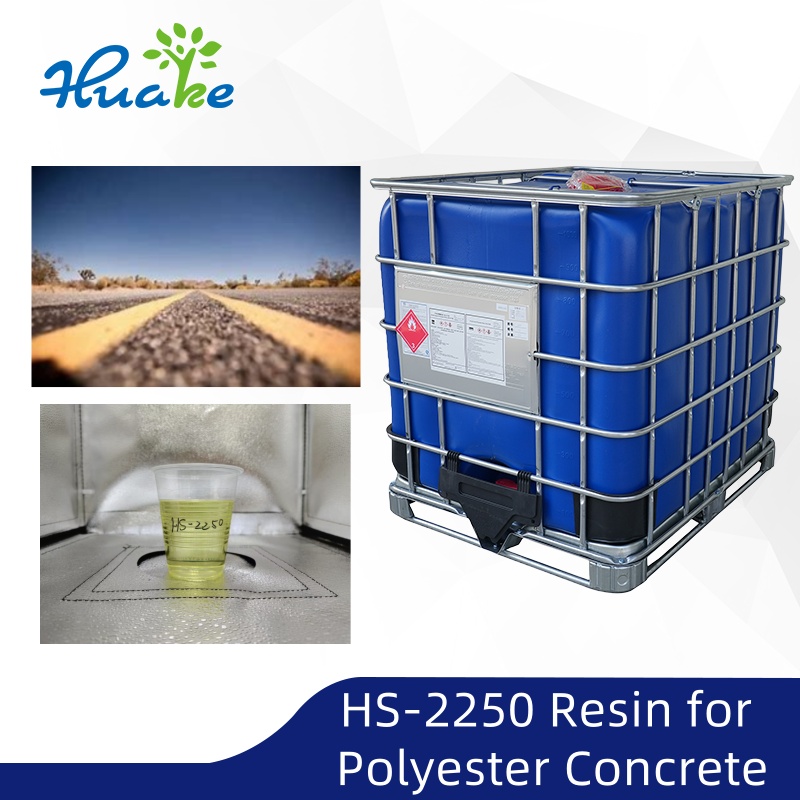
Das offizielle HS-2250-Produktbild von Huake zeigt das Harz, die Verpackung und eine Polyesterbetonanwendung.
Wie Füllstoffe die Festigkeit beeinflussen
Der Einfluss des Füllstoffs auf die Festigkeit ist komplizierter als sein Einfluss auf die Viskosität. Ein Füllstoff kann eine Eigenschaft verbessern und eine andere verringern.
Steifigkeit und Härte
Starre Mineralpartikel können die Verformung der ausgehärteten Polymermatrix einschränken. Richtig ausgewählte Füllstoffe können daher die Steifigkeit, Oberflächenhärte, das Druckverhalten oder die Verschleißfestigkeit verbessern.
Steifigkeit und Festigkeit sind jedoch nicht dasselbe. Eine Formulierung kann härter und steifer, aber auch spröder werden.
Zug- und Biegeeigenschaften
Das Harz muss die Spachteloberfläche benetzen und mit dieser verbinden. Eine gute Dispersion und eine geeignete Harz-Füllstoff-Grenzfläche tragen zur Spannungsübertragung durch das Material bei.
Eine schlechte Kompatibilität kann zu schwachen Grenzen führen, an denen Risse beginnen. Agglomerierte Füllstoffpartikel und eingeschlossene Luft wirken ebenfalls als Spannungskonzentrationspunkte.
Bei übermäßiger Belastung ist möglicherweise nicht genügend Harz vorhanden, um die Partikel und die Verstärkung wirksam zu binden. Dadurch können Zugfestigkeit, Dehnung, Schlagfestigkeit oder Biegefestigkeit abnehmen.
Mineralische Füllstoffe sollten nicht als Ersatz für Glasfaserverstärkung in strukturellen FRP-Produkten betrachtet werden.
Schlagfestigkeit
Hohe Mengen an starrem Füllstoff verringern oft die Dehnung und erhöhen die Sprödigkeit. Dadurch kann eine Komponente anfälliger für Stöße, Vibrationen oder wiederholte Belastungen werden.
Wenn das Produkt Stößen oder Ermüdungserscheinungen ausgesetzt ist, sollten Hersteller entsprechende Tests an der vollständig ausgehärteten Formulierung durchführen und sich nicht nur auf Daten zum reinen Harz verlassen.
Schrumpfung und Dimensionsstabilität
Mineralische Füllstoffe härten und schrumpfen nicht in der gleichen Weise wie die Harzmatrix. Der Austausch eines Teils des Reaktivharzes durch stabiles Feststoffmaterial kann den Gesamtschwund beim Aushärten verringern.
Dies ist nützlich bei Polyesterbeton, Gussprodukten, SMC/BMC-Komponenten und Werkzeuganwendungen. Eine geringere Schrumpfung kann die Maßhaltigkeit verbessern und Verzug oder sichtbare Verstärkungsmuster reduzieren.
Dennoch ist Füllstoff nur ein Teil der Schrumpfungskontrolle. Auch die Chemie des Harzes, die Aushärtungsgeschwindigkeit, die Formtemperatur, die Teiledicke und Low-Profile-Additive können das Ergebnis beeinflussen.
Wie sich Füllstoffe auf die Kosten auswirken
Basische mineralische Füllstoffe wie Calciumcarbonat kosten oft weniger pro Kilogramm als ungesättigtes Polyesterharz. Der Ersatz eines Teils des Harzes durch Füllstoff kann daher die direkten Materialkosten senken.
Dieser Ansatz ist bei Gussprodukten, Kunststein, Polyesterbeton und Formmassen üblich.
Huake beschreibt es zum Beispiel HS-2250 Ungesättigtes Polyesterharz als niedrigviskoses Harz für Polyesterbeton mit Füllstoffbenetzungseigenschaften zur Unterstützung einer hohen Füllstoffbeladung.
Allerdings führt die günstigste Rezeptur pro Kilogramm möglicherweise nicht zu den kostengünstigsten Fertigteilen.
Versteckte Kosten einer hohen Füllstoffbeladung
Übermäßiger Füllstoff kann zu Folgendem führen:
Harte mineralische Füllstoffe können den Verschleiß von Pumpen, Mischern, Schnecken, Formen und Schneidgeräten erhöhen. Dichte Füllstoffe können auch das Gewicht des fertigen Bauteils erhöhen und die Transport- oder Installationskosten erhöhen.
Die korrekte Berechnung sollte daher die Gesamtkosten pro akzeptablem Produkt berücksichtigen, nicht nur die Preise für Harz und Füllstoff.
Funktionelle Füllstoffe
Einige Füllstoffe werden in erster Linie aufgrund der Leistung und nicht aufgrund der Kostenreduzierung ausgewählt.
Aluminiumoxidtrihydrat kann in ein ordnungsgemäß konzipiertes Flammschutzsystem eingearbeitet werden. Hohle Mikrokugeln können die Produktdichte verringern. Spezielle Füllstoffe können auch zu einem verbesserten thermischen Verhalten, einer verbesserten Oberflächenbeschaffenheit oder elektrischen Eigenschaften beitragen.
Diese Füllstoffe können mehr kosten als herkömmliche Mineralien, aber ihre funktionellen Vorteile können dazu beitragen, dass das Endprodukt wichtige Leistungsanforderungen erfüllt.
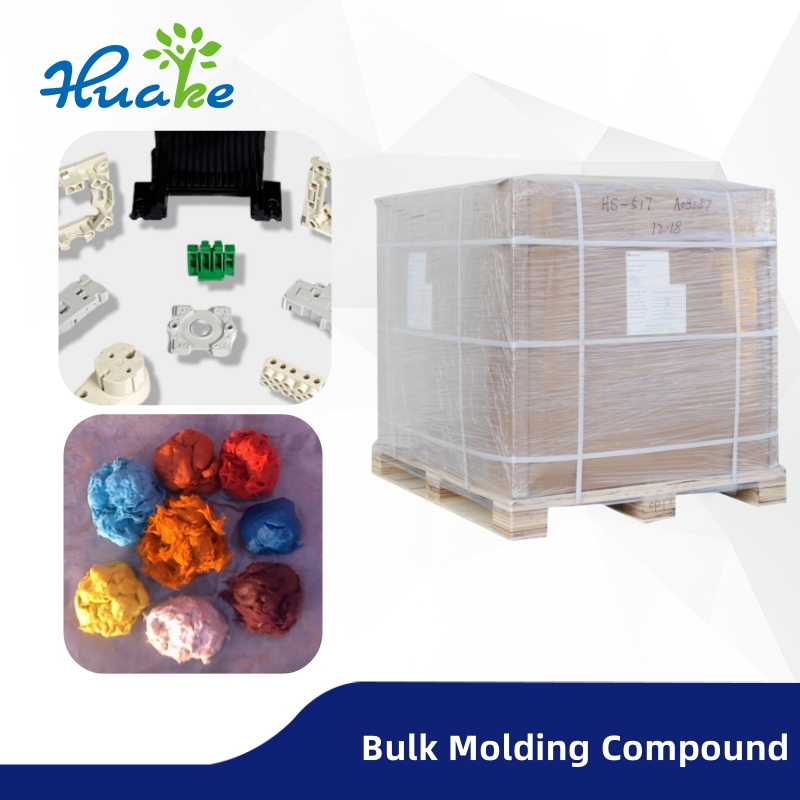
Das offizielle BMC-Bild von Huake zeigt Formmasse, Industrieverpackungen und repräsentative Formteile.
Die Füllstoffbeladung muss zum Prozess passen
Unterschiedliche Herstellungsprozesse erfordern unterschiedliche Viskositäts- und Fließeigenschaften.
Eine Polyesterbeton- oder Gussformulierung kann einen relativ hohen Anteil an mineralischem Füllstoff enthalten. Ein handaufzutragendes Harz muss flüssig genug bleiben, um die Glasfaserverstärkung richtig zu benetzen.
SMC- und BMC-Systeme erfordern eine sorgfältig kontrollierte Rheologie. Während des Formens muss das Material unter Hitze und Druck fließen, komplexe Formmerkmale ausfüllen, eine Verstärkung aufweisen und sich nach dem Aushärten erfolgreich lösen lassen.
Huakes Bulk Moulding Compound wird als Masse beschrieben, die Harz, mineralische Füllstoffe, Glasfasern, Initiatoren, Trennmittel, Verdickungsmittel und Verarbeitungshilfsmittel enthält. Seine Leistung hängt daher von der Ausgewogenheit der Gesamtformulierung ab.
So optimieren Sie eine gefüllte Harzformulierung
1. Definieren Sie die erforderliche Leistung
Bestimmen Sie die Zielviskosität, Festigkeit, Steifigkeit, Schlagfestigkeit, Schrumpfung, Dichte, Oberflächenqualität und Umweltbeständigkeit.
2. Wählen Sie das passende Harz aus
Wählen Sie ein ungesättigtes Polyesterharz, das für den vorgesehenen Prozess und die Füllstoffbeladung geeignet ist. Eine niedrige Anfangsviskosität kann einen höheren Füllstoffgehalt unterstützen, aber auch Aushärtung und mechanische Leistung müssen berücksichtigt werden.
3. Kontrollieren Sie die Füllstoffqualität
Überprüfen Sie Partikelgröße, Form, Feuchtigkeitsgehalt, Reinheit, Farbe und Oberflächenbehandlung. Unterschiede zwischen den Füllstoffchargen können die Viskosität und das Formverhalten verändern.
4. Testen Sie mehrere Belastungsstufen
Bereiten Sie kontrollierte Chargen mit unterschiedlichen Füllstoffgehalten vor. Messen Sie Viskosität, Gelzeit, Aushärtequalität, Schrumpfung und die für das Produkt relevanten mechanischen Eigenschaften.
5. Führen Sie Produktionsversuche durch
Labortests können nicht jeden Werkszustand reproduzieren. Bei Versuchen sollten der tatsächliche Mischer, die Verstärkung, die Formen, die Temperaturen und der Produktionszyklus verwendet werden.
6. Berechnen Sie die Gesamtkosten
Berücksichtigen Sie Materialverbrauch, Arbeit, Energie, Geräteverschleiß, Zykluszeit, Transport, Ausschuss und Endbearbeitung. Wählen Sie die Formulierung aus, die die erforderliche Leistung zu den niedrigsten zuverlässigen Gesamtkosten bietet.
Häufige Fehler, die es zu vermeiden gilt
Hersteller sollten Folgendes vermeiden:
Füllstoff hinzufügen, ohne die Viskosität zu überprüfen
Die Annahme von mehr Füllstoff bedeutet immer geringere Kosten
Verwendung von feuchter oder inkonsistenter Spachtelmasse
Behandlung von Füllstoffen als Strukturverstärkung
Beim Mischen eingebrachte Luft wird ignoriert
Ändern der Füllstoffbeladung, ohne die Gelierzeit zu überprüfen
Skalierung einer Laborformel direkt in die Produktion
Vergleich von Testdaten, die unter verschiedenen Bedingungen erhalten wurden
Alle Materialien sollten gemäß ihren Sicherheitsdatenblättern gehandhabt werden. Angemessene Belüftung, Schutzausrüstung und Verfahren zur Staubkontrolle sind erforderlich.
Abschluss
Füllstoffe können die Viskosität, Festigkeit und Kosten von ungesättigtem Polyesterharz erheblich beeinflussen.
Eine Erhöhung des Füllstoffgehalts erhöht normalerweise die Viskosität und verringert den Harzverbrauch. Ein geeigneter Füllstoff kann die Steifigkeit, Härte, Dimensionsstabilität oder funktionelle Leistung verbessern. Zu viel oder schlecht dispergierter Füllstoff kann den Durchfluss verringern, Luft einschließen, die Grenzfläche zwischen Harz und Füllstoff schwächen und das Endprodukt spröde machen.
Die beste Formulierung ist nicht diejenige, die den höchsten Füllstoffgehalt enthält. Es ist dasjenige, das die erforderlichen Eigenschaften erreicht, konsistent verarbeitet und die niedrigsten Gesamtkosten pro akzeptablem Endprodukt liefert.
Hersteller sollten Harz, Füllstoff, Verstärkung, Aushärtungssystem und Produktionsbedingungen als ein Gesamtsystem bewerten. Labortests und anschließende groß angelegte Versuche bieten die zuverlässigste Grundlage für die Bestimmung eines geeigneten Füllgrads.


