Omättat polyesterharts och epoxiharts är två mycket använda härdplastmaterial vid komposittillverkning. Båda kan kombineras med glasfiber för att producera lätta och hållbara produkter, men de skiljer sig avsevärt i kostnad, härdningskemi, vidhäftning, krympning och bearbetningskrav.
I allmänhet föredras ofta omättat polyesterharts för kostnadseffektiv och högvolym FRP-produktion. Epoxiharts väljs oftare när stark sekundär bindning, låg härdningskrympning eller krävande strukturell prestanda krävs.
Men inget harts är det bästa valet för varje projekt. Den här guiden jämför deras huvudsakliga egenskaper och förklarar hur du väljer rätt material för din applikation.
Vad är omättat polyesterharts?
Omättat polyesterharts, även känt som UPR, är ett värmehärdande harts som vanligtvis levereras med ett reaktivt utspädningsmedel som styren. Efter att den rekommenderade initiatorn tillsatts genomgår hartset en tvärbindningsreaktion och övergår från en vätska till en styv fast substans.
UPR används ofta med glasfiberarmering för att tillverka glasfiberarmerad plast, eller FRP. Beroende på formuleringen kan den bearbetas med handuppläggning, spray-up, gjutning, pultrudering, hartsöverföringsformning, arkformningsmassa och bulkformmassa.
Typiska applikationer inkluderar båtar, bilpaneler, kyltorn, sanitetsgods, rör, tankar, byggpaneler och kompositformar.
Det är viktigt att komma ihåg att omättad polyesterharts är en bred materialkategori. Allmänt, isoftalsyra, DCPD, verktyg, flamskyddsmedel och lågstyrenemissionskvaliteter är designade för olika applikationer.
Omättat polyesterhartsprov visas på Huake Polymers officiella HS-243PTF-produktsida.
Vad är epoxiharts?
Epoxiharts levereras normalt som ett tvåkomponentsystem bestående av harts och en kompatibel härdare. När de två komponenterna blandas i det specificerade förhållandet reagerar de och bildar ett starkt tvärbundet fast material.
Epoxisystem används ofta för strukturella kompositer, lim, skyddande beläggningar, kolfiberdelar, marina reparationer och precisionsverktyg. De är särskilt användbara när en stark bindning till en befintlig härdad yta krävs.
Epoxiharts ska inte förväxlas med epoxivinylesterharts. Även om vinylester kan tillverkas av en epoxibaserad struktur, härdar den normalt genom en mekanism som liknar omättat polyesterharts. Konventionell epoxi använder en separat reaktion mellan harts och härdare.
Omättad polyesterharts vs epoxihartsfaktor
| Omättad |
polyesterharts |
Epoxiharts |
| Härdningssystem |
Vanligtvis peroxid-initierad |
Harts blandat med en specificerad härdare |
| Materialkostnad |
Generellt lägre |
Generellt högre |
| Sekundär vidhäftning |
Mer begränsad på härdade ytor |
Vanligtvis starkare |
| Bota krympning |
Generellt högre |
Generellt lägre |
| Produktionslämplighet |
Kostnadseffektiv FRP-tillverkning |
Strukturell laminering och limning |
| Bearbetningshastighet |
Ofta lämplig för snabb produktion |
Beror på formulering och härdare |
| Typisk förstärkning |
Främst glasfiber |
Glasfiber och kolfiber |
| Främsta fördelen |
Produktionsekonomi |
Vidhäftning och dimensionskontroll |
1. Härdningsprocess
UPR och epoxiharts härdar genom olika kemiska reaktioner.
Omättat polyesterharts kräver vanligtvis en peroxidinitiator. Vissa produkter levereras som förbefordrade kvaliteter, vilket innebär att acceleratorsystemet redan har lagts till under produktionen. Geltiden kan påverkas av hartstemperatur, verkstadstemperatur, initiatortyp och godkänd initiatordosering.
Epoxiharts kräver en kompatibel härdare i ett exakt blandningsförhållande. Att lägga till extra härdare är inte ett tillförlitligt sätt att påskynda härdningen. Ett felaktigt förhållande kan resultera i ofullständig härdning och dålig slutlig prestanda.
För båda systemen är arbetstid, geltid, urtagningstid och fullständig härdning olika stadier. En komponent som känns hård kan fortfarande kräva ytterligare härdning innan den når sina avsedda egenskaper.
Tillverkare bör alltid följa det tekniska databladet istället för att justera härdningssystemet utan leverantörsgodkännande.
2. Kostnads- och produktionseffektivitet
Omättat polyesterharts är i allmänhet mer ekonomiskt än epoxiharts. Detta är en anledning till att det används i stor utsträckning för tillverkning av medelstora och stora volymer av FRP.
UPR kan stödja effektiv produktion när hartset, armeringen, formen och härdningssystemet är korrekt matchade. Det är ofta lämpligt för företag som behöver konsekvent produktion och samtidigt kontrollera råvarukostnaderna.
Epoxiharts kostar vanligtvis mer och kan kräva noggrannare proportionering eller längre härdningsperioder. Ett högre materialpris kan dock vara motiverat om dess bindning eller dimensionella prestanda förhindrar fel och minskar omarbetning.
Enbart inköpspriset bör inte avgöra valet. Tillverkare bör beräkna den totala kostnaden för varje godtagbar färdig del, inklusive:
Råvaror och förbrukningsvaror
Arbetskraftskrav
Mögelbeläggning
Uppvärmning eller efterhärdning
Efterbehandling och besiktning
Skrota och omarbeta
Ett lägre prissatt harts är inte ekonomiskt om det ger en oacceptabel avvisningshastighet. På samma sätt kan användning av en dyr epoxi ge liten fördel när en kvalificerad UPR redan uppfyller produktkraven.
3. Vidhäftnings- och reparationsprestanda
Skillnaden i sekundär vidhäftning är särskilt viktig.
Sekundär bindning uppstår när färskt harts appliceras på en yta som redan har härdat. Detta är vanligt vid reparationer, förstärkning och montering av kompositkomponenter.
UPR presterar bra under den ursprungliga tillverkningen av ett korrekt designat laminat. Däremot kan dess vidhäftning till en gammal, helt härdad komposit vara mer begränsad.
Epoxiharts är i allmänhet mer lämpat för limning till korrekt förberedda glasfiber, trä, metall och andra härdade underlag. Det är därför det ofta väljs för strukturella reparationer.
Ytförberedelse förblir kritisk. Smuts, fukt, olja, otillräcklig slipning eller dåligt utförande kan göra att båda systemen misslyckas.
För en ny gjuten FRP-del kan UPR vara det mer ekonomiska valet. För att reparera eller limma en befintlig härdad struktur, förtjänar epoxi ofta starkare övervägande.
4. Mekanisk prestanda
Det är missvisande att säga att epoxi alltid är starkare än omättat polyesterharts.
Prestandan hos en kompositkomponent beror på hela laminatsystemet, inklusive:
Hartsformulering
Typ av förstärkning
Fiberorientering
Fiberinnehåll
Laminattjocklek
Ogiltigt innehåll
Härdningsförhållanden
Driftstemperatur
Ett välproducerat glasfiberlaminat som använder en lämplig UPR kan överträffa ett dåligt tillverkat epoxilaminat.
Innebörden av 'starkare' måste också definieras. Draghållfasthet, böjhållfasthet, slaghållfasthet, utmattningshållfasthet, töjning och interlaminär hållfasthet representerar olika prestandaegenskaper.
När du jämför produkter, använd data som genererats av liknande testmetoder och härdningsförhållanden. Jämför inte hållfastheten i ett material direkt med den förstärkta laminatstyrkan hos ett annat material.
5. Härdningskrympning och dimensionsstabilitet
Konventionell UPR upplever i allmänhet mer krympning under härdning än epoxi. Beroende på komponenten och processen kan detta bidra till skevhet, inre spänningar, dimensionsvariationer eller synliga fibermönster.
Epoxis generellt lägre härdningskrympning kan vara användbar för precisionsverktyg och komponenter som kräver snäva toleranser.
Men specialiserade UPR-formuleringar kan kontrollera krympning. Huake Polymer's HS-243PTF Low Profile Controlled Tooling Omättad polyesterharts , till exempel, är designad för kompositformproduktion och krympkontroll.
Detta visar varför specifika kvaliteter bör jämföras istället för att anta att varje produkt i en hartsfamilj beter sig på samma sätt.
6. Bearbetning och ytfinish
Bearbetningskrav bör övervägas innan hartssystem byts.
Armeringslimning, mattbindemedel med hackade strängar, kärnmaterial, släppmedel, gelcoats och färger måste vara kompatibla med det valda hartset. Material designade för ett styreninnehållande polyestersystem kanske inte automatiskt fungerar med epoxi.
Viskositeten måste också passa produktionsmetoden. Ett harts avsett för handuppläggning kanske inte har de flödesegenskaper som behövs för hartsinfusion. Ett infusionsharts med låg viskositet kan vara svårt att kontrollera på en vertikal yta.
UPR används ofta med etablerade polyester gelcoatsystem för att producera attraktiva gjutna ytor. Epoxi kan också ge en högkvalitativ finish, men kompatibiliteten för primers, färger och gelcoats bör bekräftas.
När man byter från en hartsfamilj till en annan bör tillverkare se över hela produktionssystemet istället för att bara byta ut det flytande hartset.
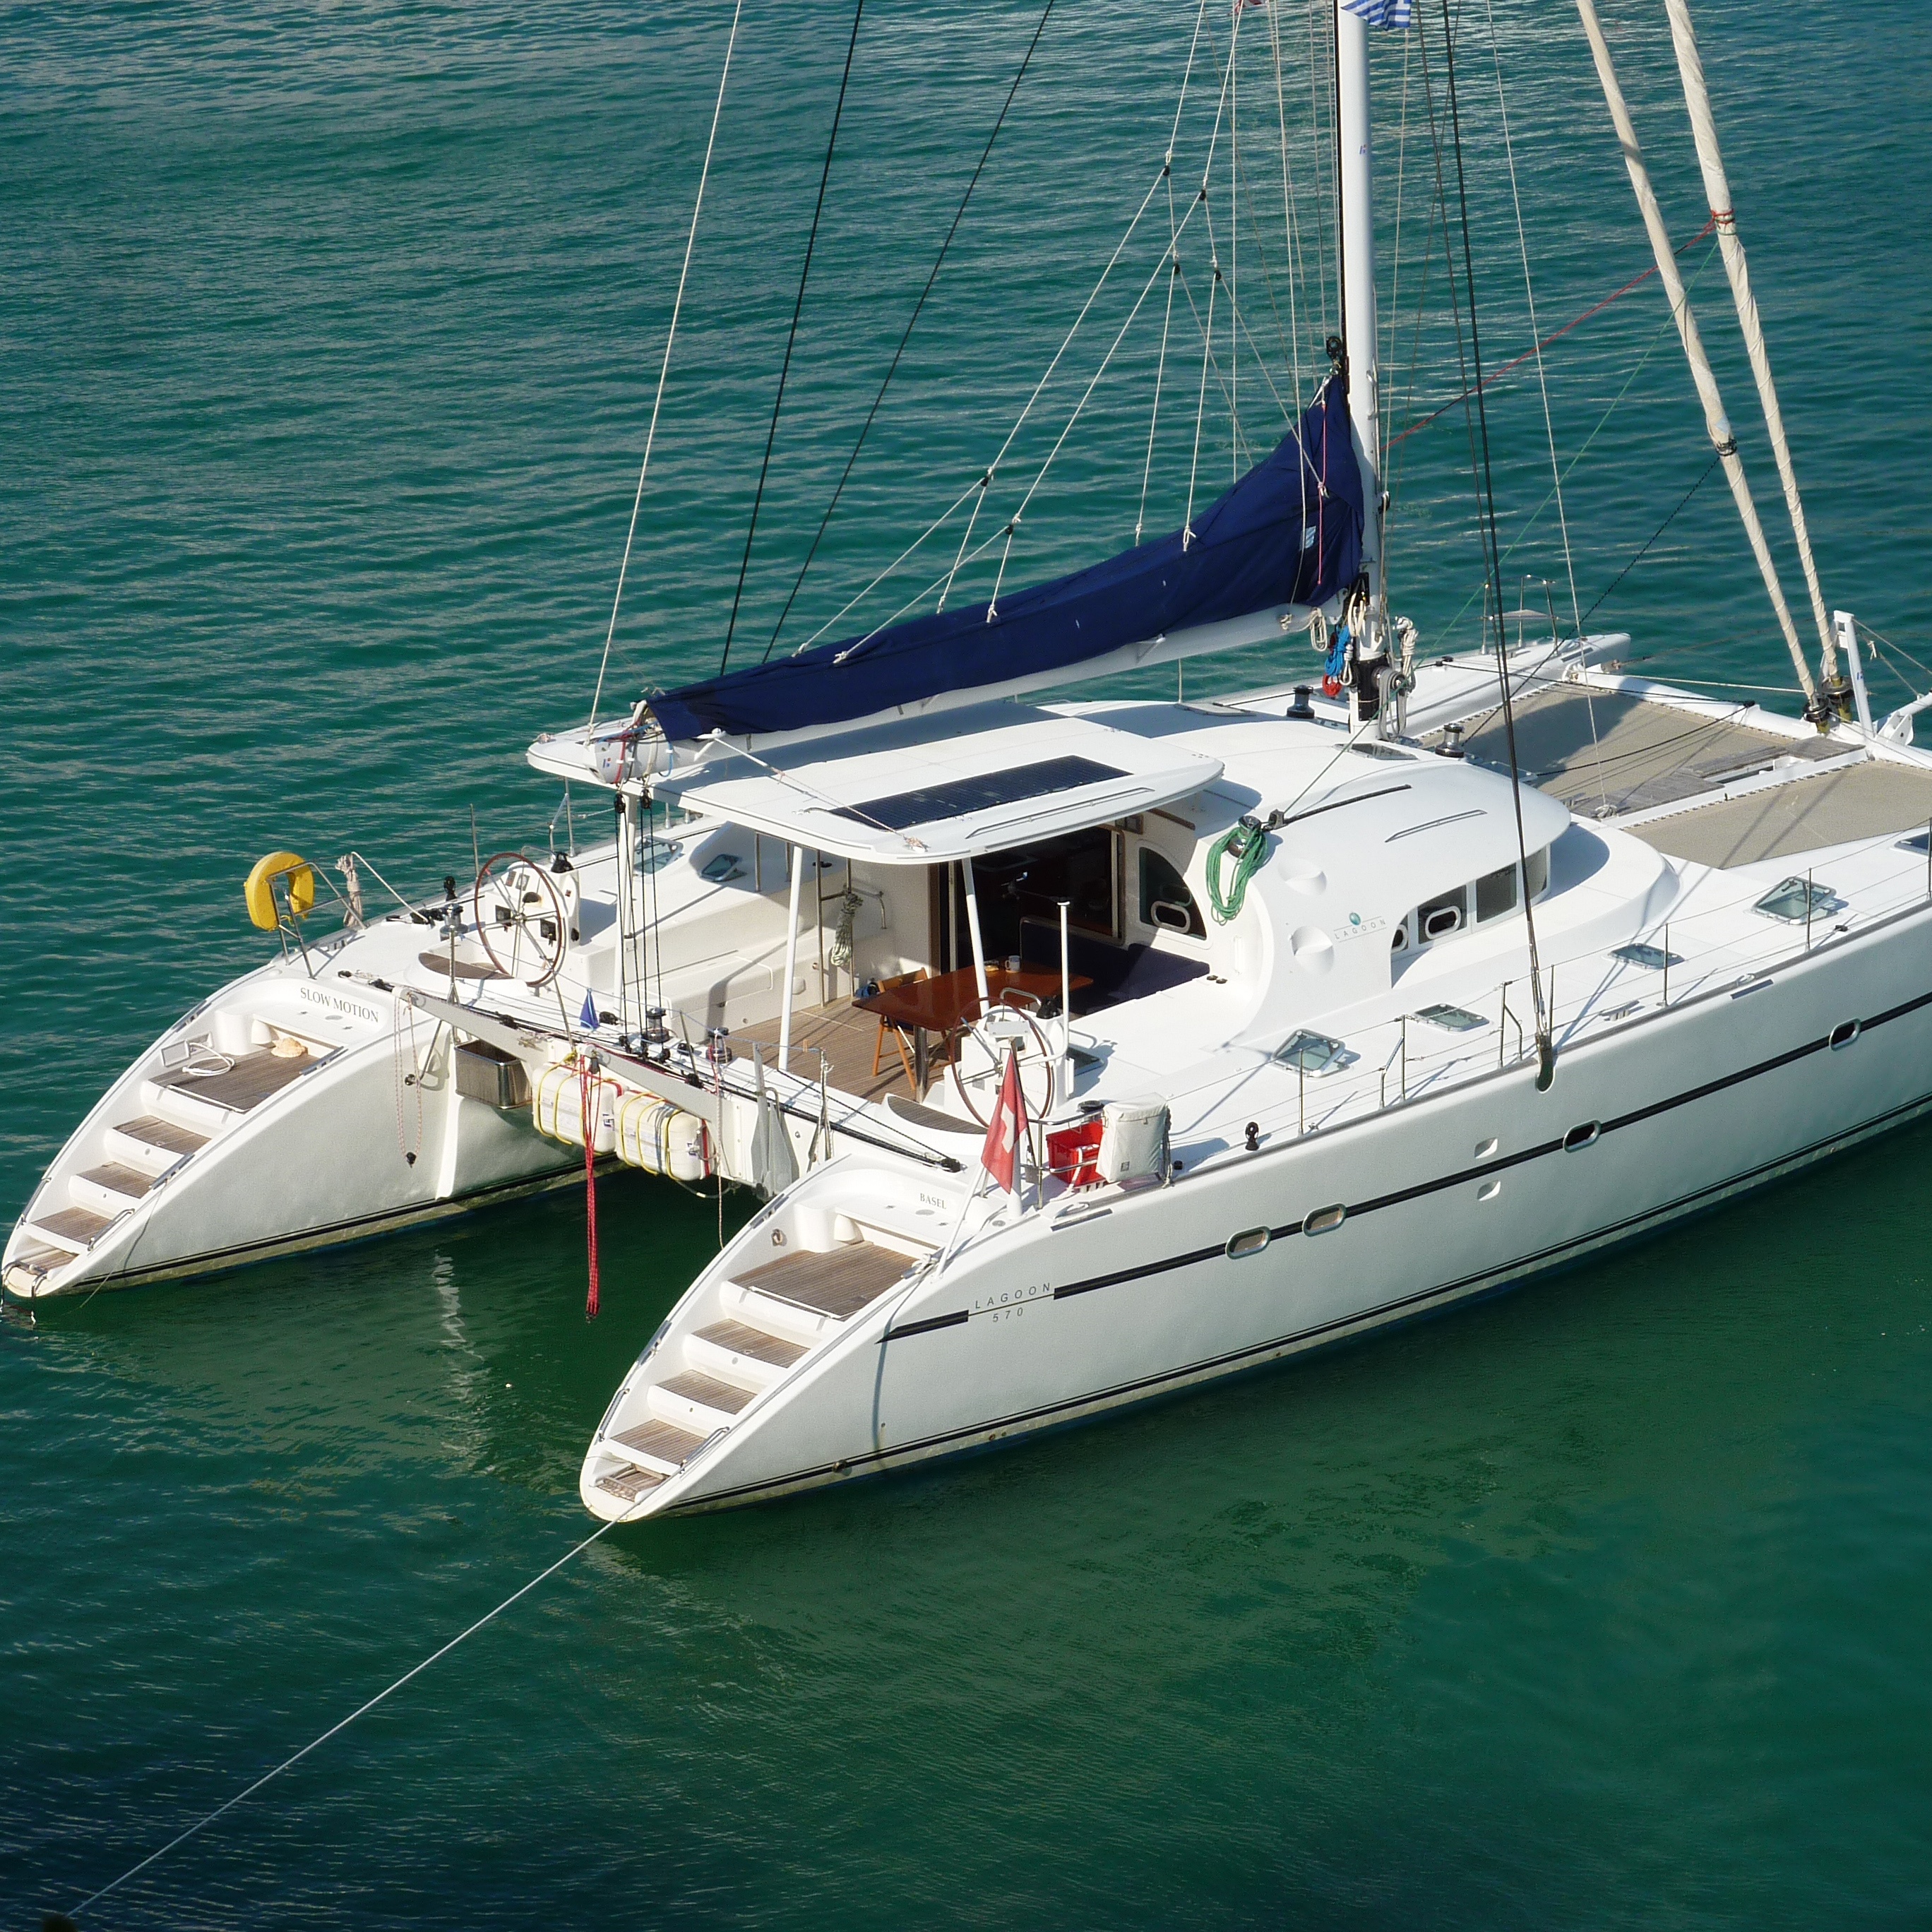
Kompositkatamaran visas på Huake Polymers officiella verktygs-hartssida, som representerar en typisk marin FRP-applikation.
7. Vatten-, kemikalie- och värmebeständighet
Båda hartsfamiljerna kan ge användbar miljöbeständighet, men prestandan beror på formuleringen.
En produkt som utsätts för enstaka regn har inte samma krav som en tank ständigt nedsänkt i varmt vatten. Kemisk prestanda beror också på kemisk typ, koncentration, temperatur och exponeringstid.
Värmebeständigheten bör utvärderas noggrant. Ett tekniskt datablads värmeavböjningstemperatur eller glasövergångstemperatur bör inte automatiskt behandlas som en kontinuerlig driftgräns.
För krävande miljöer bör köpare ge leverantörer kompletta servicevillkor. Kvalifikationsprövning kan vara nödvändig när långvariga fel skulle skapa allvarliga tekniska eller ekonomiska konsekvenser.
Vilket harts ska du välja?
Välj omättat polyesterharts när:
Du tillverkar nya gjutna FRP-produkter
Materialkostnaden är en viktig faktor
Medel- eller högvolymproduktion krävs
Handuppläggning, spray-up, gjutning eller gjutning används
Förstärkningen och gelcoaten är polyesterkompatibla
En lämplig UPR-klass uppfyller de krav som krävs
UPR anses vanligtvis för båtar, bilpaneler, sanitetsgods, kyltorn, rör, tankar och allmänna glasfiberkomponenter.
Välj epoxiharts när:
Stark sekundär bindning är viktigt
Ett befintligt härdat laminat måste repareras
Kolfiberarmering används
Låg härdningskrympning är särskilt viktig
Komponenten har krävande strukturella krav
Högre materialkostnader kan motiveras av förbättrad prestanda
Typiska applikationer inkluderar strukturella reparationer, sammanfogade sammansättningar, högpresterande kompositkomponenter och precisionsstrukturer.
Vanliga frågor
Är epoxi alltid bättre än omättat polyesterharts?
Nej. Epoxi kan ge bättre sekundär vidhäftning och lägre krympning, medan UPR kan ge mer ekonomisk och effektiv produktion. Det bättre materialet beror på applikationen.
Kan epoxi appliceras över härdad polyester?
En lämplig epoxi kan ofta binda till ordentligt rengjorda, torkade och mekaniskt preparerade polyesterlaminat. Leverantörens reparationsprocedur bör följas.
Kan UPR och epoxi blandas?
De ska inte blandas om inte det kombinerade systemet har formulerats och validerats specifikt. Deras härdningsmekanismer är olika.
Vilket harts är bättre för båtar?
UPR används i stor utsträckning för att ekonomiskt tillverka nya båtkomponenter i glasfiber. Epoxi väljs vanligtvis för strukturell limning, högpresterande laminat och reparationer.
Slutsats
Valet mellan omättat polyesterharts och epoxiharts beror på projektet snarare än ett enkelt påstående att ett material är bättre.
UPR är ofta det praktiska valet för ekonomisk produktion av nya gjutna glasfiberkomponenter. Epoxi är vanligtvis mer lämplig när sekundär vidhäftning, låg härdningskrympning eller krävande strukturell prestanda är prioritet.
Innan du väljer en produkt, jämför specifika hartskvaliteter, härdningskrav, förstärkningskompatibilitet, serviceförhållanden och totala tillverkningskostnader. Genom att tillhandahålla denna information till hartsleverantören blir det också lättare att identifiera en lämplig formulering.


